
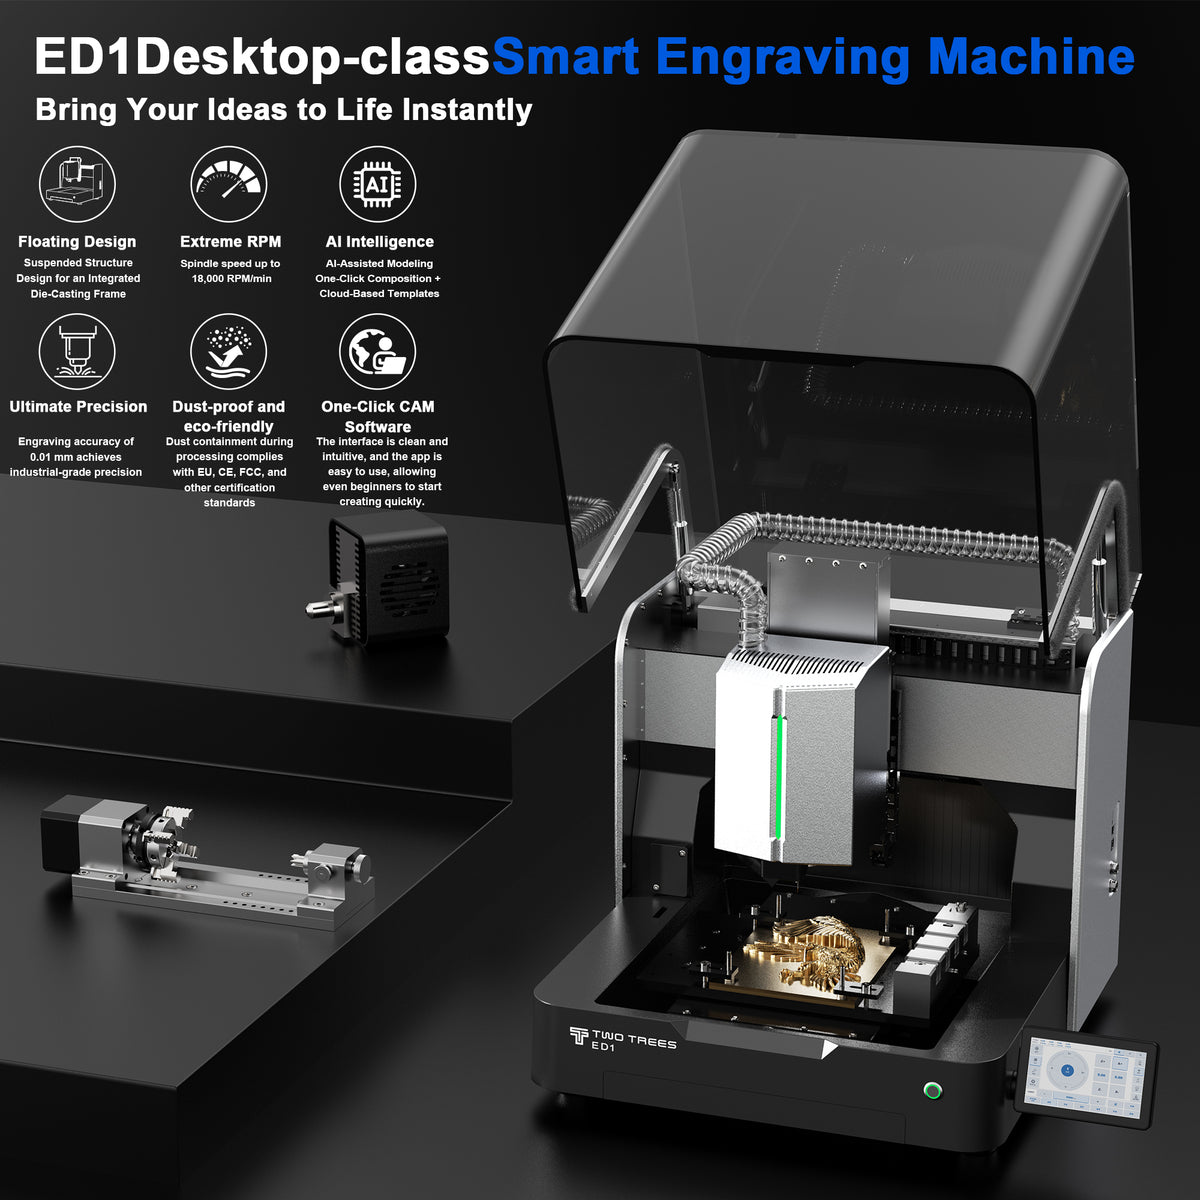
Vale a pena considerar um trocador automático de ferramentas (ATC) quando trabalhos de CNC recorrentes exigem várias fresas e as interrupções das trocas manuais — trocar as ferramentas, definir o comprimento da ferramenta e confirmar uma reinicialização segura — interrompem o seu trabalho regularmente. O ATC adiciona complexidade em vez de valor quando a maior parte do seu trabalho é executada com uma única fresa, quando a sua sequência real de ferramentas excede o carregador ou quando o fabricante não consegue documentar claramente como o sistema completo de troca de ferramentas funciona.
Este é um guia para escolher uma máquina integrada de fábrica, não para adaptar uma roteadora existente. Se o seu objetivo é adicionar um fuso ATC, rack, controles e hardware relacionado a uma máquina manual, consulte o guia de adaptação de trocador automático de ferramentas.
Comece com os trabalhos que interrompem você hoje
Não comece contando as estações de ferramentas em uma página de produto. Comece com vários trabalhos que você já realiza, espera repetir ou pretende orçar. A pergunta relevante não é "Um trocador automático de ferramentas seria bom?", mas sim: "Onde, exatamente neste trabalho, um operador precisa parar a máquina e intervir?"
Uma placa esculpida pode usar uma fresa para limpar o fundo, uma fresa em V para letras e uma fresa de perfil para liberar a peça finalizada. Uma pequena peça mecânica pode precisar de operações separadas de desbaste, acabamento e perfuração. Por outro lado, um trabalho de corte de painel que perfila chapas com uma única fresa pode oferecer poucos motivos para adicionar a complexidade de um ATC.
Para cada trabalho representativo, separe as operações que genuinamente precisam de ferramentas diferentes daquelas que podem ser concluídas com a mesma fresa. Em seguida, identifique os pontos onde um fluxo de trabalho manual exige que você pare, faça uma troca física, defina o comprimento da nova ferramenta, confirme se a fresa correta está instalada e reinicie com segurança.
O resultado é um sinal de compra mais útil do que uma especificação de destaque. Se o seu trabalho repetitivo tem várias trocas de ferramentas confiáveis e cada interrupção exige atenção concentrada do operador, um ATC integrado pode eliminar uma limitação significativa do fluxo de trabalho. Se esses eventos forem raros, uma máquina convencional pode continuar sendo a escolha mais simples.
Crie uma sequência real de ferramentas antes de comparar máquinas
Faça uma planilha curta a partir de trabalhos reais de CAM ou arquivos de produção planejados. Use a ordem na qual o programa chama cada ferramenta, não uma lista de todas as brocas que você possui.
Trate isto como uma auditoria, não como uma calculadora de produtividade. Um trabalho com três ferramentas não justifica automaticamente um ATC, e um trabalho com uma ferramenta não exclui automaticamente um. A planilha torna a compensação visível: com que frequência a atenção do operador é interrompida e o sistema real de troca de ferramentas da máquina pode suportar a sequência sem criar uma nova fonte de trabalho de configuração ou recuperação?
Antes de atribuir ferramentas a uma máquina, pode ser útil mapear as operações para as categorias de fresas relevantes. O guia para escolher fresas de CNC pelo trabalho cobre a seleção de fresas separadamente. Uma fresa que se adapta a uma operação não é automaticamente compatível com um suporte de ferramenta ou carregador ATC específico.
Entenda o que um ATC integrado deve coordenar
Um ATC não é apenas um fuso que libera uma fresa. É um sistema coordenado que troca montagens de ferramentas preparadas em um local controlado. A Avid CNC descreve um sistema ATC como incluindo o fuso, o rack de ferramentas, equipamentos de controle e fiação e mangueiras suplementares; nesse contexto, a ferramenta de corte é instalada em um suporte, e a unidade montada é o que a máquina troca.
Essa perspectiva de sistema importa porque uma troca automática deve alinhar vários elementos distintos:
-
Suportes de ferramentas e retenção: A ferramenta de corte deve ser fixada no sistema de suporte destinado à máquina. A interface entre o suporte e o fuso não pode ser presumida a partir do número de estações de ferramentas.
-
Rack ou carregador de ferramentas: Cada ferramenta carregada precisa de um local de armazenamento conhecido e repetível. A posição do rack e o espaço que ele ocupa podem afetar a folga utilizável e o acesso.
-
Controles e tabela de ferramentas: O software CAM, o pós-processador, o controlador e as atribuições de ferramentas armazenadas na máquina precisam concordar sobre qual número de ferramenta está sendo solicitado e onde essa ferramenta está armazenada.
-
Desvios de comprimento da ferramenta: Um desvio de comprimento da ferramenta é a referência Z armazenada que permite que ferramentas de diferentes comprimentos efetivos cortem na profundidade pretendida. A Avid define como um valor por ferramenta relativo a uma referência.
-
Folga: O fuso, a montagem da ferramenta instalada, a fixação, o equipamento de controle de poeira, o gabinete e o carregador devem ter espaço para se mover através da sequência de troca sem interferência.
-
Comportamento de recuperação: A máquina e sua documentação devem informar o que fazer se uma ferramenta não coletar corretamente, não estiver assentada como esperado ou se um trabalho precisar ser parado e retomado.
A documentação do fabricante para outro sistema integrado, o ATC da Sienci, enfatiza de forma semelhante que hardware e software devem trabalhar juntos. Sua implementação é específica para sua própria máquina, software, suportes de ferramentas e modelo de suporte, mas a lição mais ampla se aplica: uma decisão de compra deve avaliar o fluxo de trabalho completo em vez de um único rótulo de recurso ATC.
Não presuma que um ATC de mesa usa o mesmo cone de suporte, barra de tração, sistema pneumático, arranjo de sensor, funções de software ou lógica de recuperação que o sistema de outra marca. Os designs de ATC integrados variam substancialmente, que é exatamente o motivo pelo qual o comprador deve solicitar confirmação específica do modelo antes de tratar um trocador de ferramentas como um problema de fluxo de trabalho resolvido.
Teste a capacidade do carregador em relação à receita de todo o trabalho
A capacidade da ferramenta só é significativa depois que você mapeou a sequência para seus trabalhos recorrentes. Um carregador de cinco ferramentas pode ser um ajuste forte para um trabalho de placa recorrente de três ferramentas se as montagens de ferramentas escolhidas couberem, liberarem a fixação e tiverem um fluxo de trabalho de desvio documentado. O mesmo carregador pode ser uma escolha ruim para um projeto que precisa repetidamente de mais ferramentas exclusivas, exige ferramentas duplicadas ou inclui uma broca longa ou fresa especial que não pode ser acomodada com segurança.
Pense em termos da receita carregada completa, não no número de trocas de ferramentas em um programa. Um trabalho pode alternar entre três ferramentas muitas vezes e ainda caber em um carregador de três ferramentas. Outro trabalho pode usar cada ferramenta apenas uma vez, mas exigir seis montagens de ferramentas distintas antes de ser concluído.
Implementações de ATC integradas não compartilham uma capacidade universal ou padrão de operação. Páginas de produtos de fabricantes atuais para sistemas como Makera Carvera e ShopBot Desktop MAX ATC ilustram que máquinas ATC de mesa podem diferir no arranjo do carregador, capacidade de contagem de ferramentas e fluxo de trabalho de comprimento da ferramenta. Essas diferenças são uma razão para inspecionar a documentação de cada modelo em vez de usar outra máquina como referência.
Para a ED1 especificamente, a página atual do produto anuncia um trocador automático de ferramentas com capacidade para cinco ferramentas. Esse é o ponto de partida apropriado para a planilha — não a evidência de que toda combinação de cinco ferramentas caberá, liberará o carregador ou funcionará automaticamente em um trabalho específico.
Use as seguintes regras de decisão:
-
Um carregador é um ajuste provável quando cada fresa necessária para um trabalho recorrente pode ser carregada dentro dos limites documentados de capacidade e folga, com quaisquer posições duplicadas ou sobressalentes necessárias sendo consideradas.
-
Um carregador é um ajuste condicional quando o trabalho de rotina cabe, mas o trabalho ocasional depende de ferramentas adicionais ou dimensões de ferramentas incomuns. Confirme se a máquina suporta um fluxo de trabalho de troca manual pretendido e como isso afeta o programa.
-
Um magazine não é adequado quando o trabalho excede rotineiramente sua capacidade carregada ou quando a troca frequente de ferramentas simplesmente transferiria a interrupção do fuso para o rack de ferramentas.
Capacidade não é o mesmo que compatibilidade de ferramenta
A capacidade do magazine não indica quais ferramentas de corte podem ser usadas. Antes de adquirir uma máquina com ATC (trocador automático de ferramentas), confirme a interface exata do porta-ferramentas, os tamanhos de haste suportados, a disponibilidade de suportes, as dimensões máximas permitidas da ferramenta, a folga ao redor das ferramentas vizinhas e quaisquer limitações criadas pela área de trabalho ou pela posição do rack.
Também é essencial verificar como os números das ferramentas são gerenciados. A documentação do ATC da Avid alerta que os números das ferramentas no CAM e no código G devem corresponder às ferramentas fisicamente carregadas nas posições correspondentes do rack; uma incompatibilidade pode produzir resultados inesperados e danificar a peça de trabalho. Os detalhes desse mapeamento são específicos da Avid, mas a necessidade de manter o CAM, o pós-processador e as atribuições de ferramentas da máquina alinhados é uma questão geral a ser considerada antes da compra.
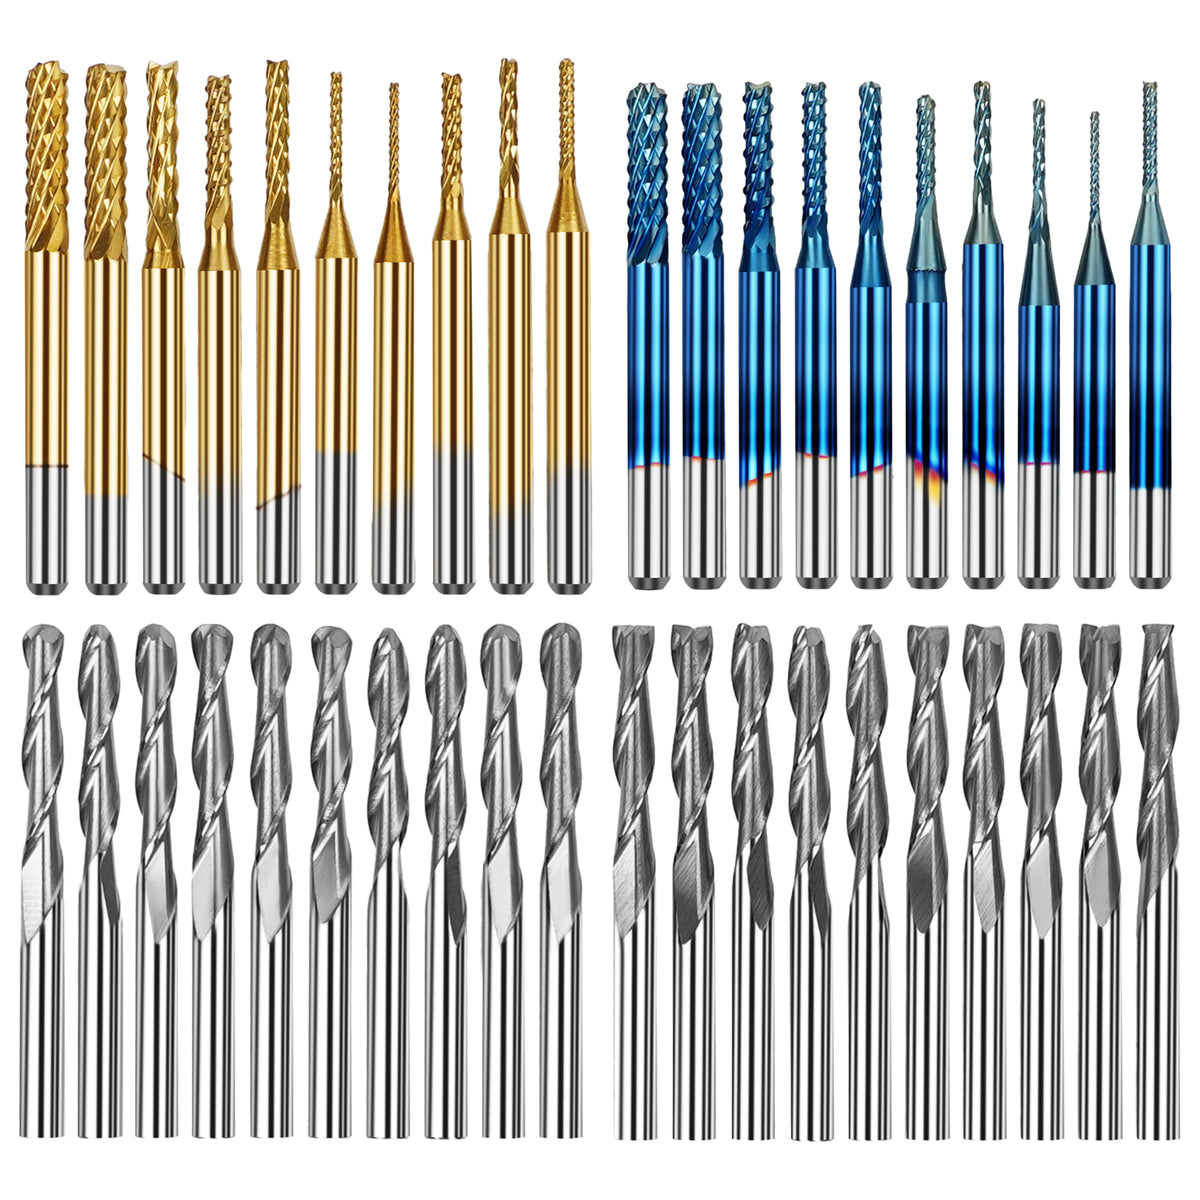
Você pode usar a coleção de fresas para CNC da TwoTrees para identificar os tipos de cortadores que podem pertencer à sua receita de trabalho. Não trate a coleção como confirmação de que toda fresa listada cabe no trocador automático da ED1. Confirme a interface do suporte da ED1, as dimensões permitidas e as restrições específicas da máquina antes de comprar suportes ou ferramentas para trocas automatizadas.
Separe a atenção economizada da produtividade total
Um ATC pode reduzir algumas formas de intervenção do operador, mas não transforma um programa CNC em produção autônoma. Ele pode remover trocas físicas repetidas durante um trabalho multiferramenta devidamente preparado; não elimina a necessidade de fixação correta da peça, zeragem segura, inspeção de ferramentas, gerenciamento de cavacos e poeira, inspeção de peças ou uma resposta documentada a uma falha na troca.
Ao comparar uma máquina com ATC com uma máquina de troca manual, avalie todo o fluxo de trabalho:
Evite atribuir um valor de tempo universal a essas categorias. O impacto depende da sua combinação de trabalhos, hábitos do operador, organização do CAM, qualidade da configuração e a frequência de cada trabalho. Um projeto único com várias fresas ainda pode ser manuseado confortavelmente com trocas manuais. Um trabalho recorrente que é executado frequentemente com a mesma sequência de ferramentas preparada pode criar um caso mais forte para a automação — mesmo assim, apenas se a configuração, folgas, recuperação e suporte estiverem adequadamente documentados.
Mantenha o limite de segurança claro. Um gabinete, um trocador de ferramentas, uma câmera, um recurso do controlador ou um fluxo de trabalho automatizado não eliminam a necessidade de supervisão ativa. Prenda a peça de trabalho, use o cortador e o sistema de pinça ou suporte corretos, gerencie cavacos e poeira de forma adequada, mantenha roupas largas e cabelo presos, use proteção ocular e auditiva adequada e realize trocas de ferramentas e zeragem de acordo com as instruções do fabricante da máquina.
Verifique a máquina ao redor do trocador de ferramentas
A afirmação da máquina sobre o ATC é apenas uma parte da compra. Antes de tratá-la como adequada para o seu trabalho, verifique as condições ao redor do ciclo de troca e a própria peça.
Comece com a área de trabalho. Seu estoque, dispositivo, grampos e operações de corte devem caber no espaço utilizável da máquina após considerar quaisquer restrições de magazine, rack de ferramentas ou gabinete. Uma área de trabalho nominal não é a mesma que a capacidade disponível para cada dispositivo, altura de grampo ou conjunto de ferramenta longa.
Em seguida, examine as ferramentas mais longas e largas na sua receita real. A documentação da Avid, por exemplo, observa que o comprimento máximo da ferramenta depende da geometria da máquina e que uma ferramenta precisa de folga adequada acima do rack de ferramentas. Isso não define o limite da ED1; ilustra por que um comprador precisa de dimensões específicas do modelo em vez de confiar apenas na contagem de posições.
Faça estas perguntas ao fabricante ou revendedor antes de encomendar:
-
Qual interface de porta-ferramentas a máquina usa e quantos suportes compatíveis são fornecidos?
-
Quais tamanhos de haste, dimensões de suporte, diâmetros de ferramenta e comprimentos efetivos de ferramenta são suportados no trocador automático?
-
Como cada compensação de comprimento de ferramenta é estabelecida e armazenada, e qual rotina a verifica antes de cortar?
-
Quais softwares CAM, pós-processadores, fluxos de trabalho de controlador e requisitos de manuseio de arquivos são oficialmente suportados para trocas automáticas de ferramentas?
-
Como os números das ferramentas são atribuídos entre o CAM, o pós-processador, o controlador e as posições físicas do magazine?
-
Quais folgas são necessárias para a ferramenta pretendida mais longa, acessório de controle de poeira, fixação da peça e acesso ao gabinete?
-
O que acontece quando o programa solicita uma ferramenta que não está carregada, não pode ser coletada ou não está encaixada corretamente?
-
Qual é o procedimento de recuperação documentado após um trabalho interrompido ou falha na coleta?
-
Quais consumíveis e porta-ferramentas de reposição estão disponíveis e por meio de qual caminho de serviço ou suporte?
-
Quais verificações de manutenção, inspeção e segurança são necessárias antes de operar o trocador?
O design do gabinete deve ser revisado nesta mesma verificação do sistema, particularmente para acesso, fixação da peça, carregamento de ferramentas e gerenciamento de cavacos/poeira. Um gabinete por si só não prova captura de poeira, desempenho de ruído, certificação de segurança ou adequação para operação sem supervisão ou por estudantes. Para uma comparação separada de formatos de gabinete, veja roteadores CNC abertos e fechados.
Coloque a TwoTrees ED1 no mesmo scorecard
A CNC de mesa fechada TwoTrees ED1 é uma candidata atual com ATC integrado para compradores cujo trabalho se adapta a um formato de mesa compacto e fechado. A página do produto anuncia um trocador automático de ferramentas com capacidade para cinco ferramentas, uma área de trabalho de 300 × 200 × 120 mm e um fuso de frequência variável de 600W. Estas são declarações de produto publicadas pelo fabricante e devem ser verificadas em relação à configuração atual no momento da compra.
Para um comprador cujo trabalho recorrente com letreiros usa uma fresa de desbaste, uma fresa em V e uma fresa de perfil, a capacidade anunciada de cinco ferramentas pode ser relevante. Ela oferece àquela receita de trabalho espaço no papel para três ferramentas preparadas, sujeitas à confirmação da compatibilidade do suporte, dimensões da ferramenta, folga e procedimento de compensação de ferramenta da máquina. Isso não prova, por si só, que cada arquivo de letreiro de três ferramentas será executado sem intervenção ou que a ED1 é a escolha certa para todos os materiais, dispositivos ou requisitos de produção.
A página da ED1 revisada para este artigo não documenta claramente vários detalhes necessários para uma recomendação de fluxo de trabalho ATC mais específica:
Esta não é uma lista de defeitos. É a lista de diligência prévia que deve acompanhar qualquer compra de ATC de mesa. Se a TwoTrees puder fornecer documentação atual e específica do modelo que responda a estas perguntas e se sua auditoria de trabalho couber em cinco ferramentas carregadas, a ED1 pode ser uma candidata relevante para investigar mais a fundo. Se as respostas estiverem indisponíveis ou não corresponderem à sua sequência de ferramentas, mantenha a máquina na categoria de adequação condicional em vez de assumir que a integração resolve o fluxo de trabalho.
Escolha um ATC integrado, troca manual assistida ou uma máquina mais simples
A escolha prática segue o trabalho, não a contagem de recursos.
Uma CNC de mesa com ATC integrado é uma opção confiável quando trabalhos recorrentes utilizam várias ferramentas preparadas, a receita completa do trabalho cabe nas limitações documentadas de magazine e folga, e o fabricante consegue explicar o sistema de suporte, o fluxo de trabalho de comprimento da ferramenta, o caminho de CAM/controle, o procedimento de recuperação, o suporte de serviço e os requisitos de operação segura. É particularmente útil quando eventos de troca manual interrompem repetidamente um trabalho que, de outra forma, seria estável e repetível.
Um fluxo de trabalho assistido ou de troca manual pode ser o melhor meio-termo quando trabalhos com múltiplas ferramentas ocorrem ocasionalmente, quando fresas especializadas excedem os limites práticos do magazine ou quando você valoriza uma configuração mais simples em vez da troca automatizada. O operador ainda troca a ferramenta, mas uma tabela de ferramentas disciplinada, um método de zeramento documentado e verificações de reinicialização podem tornar o trabalho ocasional com múltiplas ferramentas gerenciável.
Uma máquina CNC mais simples costuma ser a escolha mais sensata quando a maioria dos projetos utiliza uma única ferramenta de corte, quando sua prioridade é uma área de trabalho maior ou outra restrição da máquina, ou quando a documentação do ATC não suporta o seu fluxo de trabalho pretendido. Comprar automação que suas receitas de trabalho não utilizam pode adicionar obrigações de configuração e manutenção sem remover um gargalo real.
Se a sua auditoria mostrar que seus trabalhos recorrentes cabem dentro de cinco ferramentas carregadas, use as informações atuais do produto ED1 como o próximo passo — não como a resposta final. Revise a CNC de mesa fechada TwoTrees ED1 e, em seguida, confirme os detalhes do suporte da ferramenta, compensação da ferramenta, folga, pós/controle, serviço e recuperação com a TwoTrees antes de fazer o pedido.


