
Um trocador automático de ferramentas só é tão confiável quanto as informações que conectam a ferramenta de corte física ao programa que a solicita. Seu fluxo de trabalho CAM estará pronto quando um cortador puder ser rastreado consistentemente desde sua especificação do fornecedor e montagem de ferramenta medida através da biblioteca CAM, saída NC, mesa da máquina-ferramenta e posição no rack carregado.
A automação não repara nomes, números, dimensões, compensações ou atribuições de rack incompatíveis. Em vez disso, ela pode tornar uma incompatibilidade repetível na velocidade da máquina, portanto, trate a prontidão como um problema de cadeia de custódia antes de tratá-la como uma funcionalidade.
Mapeie um cortador através de toda a cadeia digital-para-física
Comece com um cortador real — não com uma biblioteca completa. Escolha uma ferramenta que você usa em um trabalho representativo com múltiplas ferramentas, como uma fresa de desbaste, fresa V-bit, broca ou fresa de perfil. Em seguida, crie um registro que siga essa montagem física exata através de sete referências vinculadas.
A palavra “mesmo” importa. Dois cortadores podem ter descrições semelhantes enquanto diferem em diâmetro, comprimento da hélice, comprimento total, tamanho da haste, revestimento, projeção no suporte ou finalidade de corte. Um nome de arquivo correspondente não prova que a ferramenta no rack corresponde à ferramenta definida no CAM.
Não preencha um campo em branco com uma suposição. “Provavelmente a mesma broca” é uma condição de parada. Assim como um número de ferramenta que difere entre o arquivo CAM, o programa publicado, o registro da máquina e a etiqueta do rack.
A documentação ATC da Avid CNC descreve a dependência diretamente para seu próprio sistema: os números de ferramenta CAM e código G devem corresponder às baias do rack físico, e uma incompatibilidade pode danificar a peça de trabalho. As regras exatas de baia, controles e métodos de configuração são específicos da Avid, mas o requisito subjacente se aplica a qualquer fluxo de trabalho de troca automatizada: a solicitação do software e a ferramenta física carregada devem concordar.
Construa uma biblioteca de ferramentas específica para a máquina
Uma biblioteca de ferramentas é uma fonte estruturada de informações sobre ferramentas de corte. Não deve ser uma pasta de nomes genéricos copiados de um catálogo. Para o trabalho ATC, separe as informações que vêm do fornecedor da ferramenta das informações que pertencem à sua montagem de ferramenta medida e preparada e à sua máquina específica.
A documentação do Autodesk Fusion descreve sua Biblioteca de Ferramentas como um local para gerenciar ferramentas de fresamento, suportes, propriedades de ferramentas, bibliotecas e predefinições de dados de corte. O Fusion pode ser útil para organizar esses registros, mas o uso de um recurso de biblioteca de ferramentas não valida as informações inseridas nem estabelece que uma máquina específica suporte a saída resultante.
Uma biblioteca prática separa quatro grupos de dados:
-
Dados de ferramenta do fornecedor: Identificação do fabricante da ferramenta, geometria básica, informações de material ou revestimento onde documentadas e quaisquer limitações específicas da ferramenta.
-
Dados de montagem medidos: A combinação real de cortador e suporte de ferramenta que está sendo carregada. Uma ferramenta de corte instalada mais para fora de um suporte não é a mesma montagem física que esse cortador instalado em uma projeção diferente.
-
Predefinições de dados de corte: Valores dependentes da máquina, material, fixação de trabalho e operação. Estas não são propriedades universais da broca e não devem ser copiadas de uma máquina ou projeto não relacionado sem revisão.
-
Identificadores específicos da máquina: O número da ferramenta, a posição atribuída no rack ou magazine, o método de referência de comprimento da ferramenta e quaisquer identificadores do lado do controlador exigidos pelo fluxo de trabalho documentado.
Evite usar uma entrada genérica como “fresa de 1/4 de polegada” para vários cortadores físicos que não são genuinamente intercambiáveis. Se um cortador for substituído, remedido, movido para outro suporte de ferramenta ou carregado em uma estação de rack diferente, revise cada link afetado no registro.
A Autodesk também documenta que o Fusion permite que um usuário defina o número da ferramenta usado para uma troca de ferramenta no registro da ferramenta. Esse número é apenas uma instrução nos dados CAM até que o pós-processador selecionado e a configuração do lado da máquina o interpretem corretamente.
Faça os números das ferramentas e as posições do rack concordarem
Os números das ferramentas são o ponto de entrega entre o trabalho planejado e o inventário físico de ferramentas da máquina. Um programa pode solicitar um número de ferramenta, mas a máquina só pode trocar para a ferramenta que está realmente preparada, identificada e carregada onde o fluxo de trabalho documentado da máquina espera.
Antes de executar um trabalho com várias ferramentas, compare quatro registros lado a lado:
-
O número da ferramenta na operação CAM.
-
O número da ferramenta mostrado na saída NC publicada ou em sua lista de ferramentas associada.
-
O número da ferramenta correspondente na tabela de ferramentas da máquina ou no fluxo de trabalho documentado do controlador.
-
O suporte de ferramenta e a ferramenta de corte físicos carregados na estação de rack ou magazine relevante.
A documentação ATC da Avid usa uma relação direta entre os números de ferramenta CAM/código G e as baias do rack físico para seu sistema. Sua documentação também alerta os usuários para garantir que a ferramenta correta esteja carregada em cada baia antes de operar. Não copie a convenção de numeração específica dessa marca para outra máquina. Em vez disso, use-a como um lembrete para obter as regras de mapeamento do próprio fabricante.
Uma prática pré-execução útil é rotular tanto o suporte físico quanto a posição do rack usando o mesmo identificador específico da máquina usado no fluxo de trabalho aprovado. Se uma ferramenta for movida, substituída ou remontada, revise o registro antes do próximo trabalho. Uma etiqueta durável não prova que o conteúdo está correto; ela torna possível a verificação de identidade posterior.
Pare e esclareça a configuração se qualquer uma destas condições existir:
-
O número da ferramenta CAM não corresponde ao número solicitado pelo programa publicado.
-
O programa publicado não pode ser inspecionado para a sequência de ferramentas planejada.
-
A tabela de ferramentas do lado da máquina ou o mapeamento ATC não estão documentados ou não podem ser verificados.
-
O cortador físico difere do cortador representado no registro CAM.
-
O rack contém uma montagem de ferramenta vazia, não marcada, substituída ou incerta.
-
Uma ferramenta foi movida, mas o registro CAM, da máquina ou do rack não foi atualizado.
Verifique a definição da máquina e o caminho do pós-processador
Um pós-processador traduz a operação CAM em saída NC específica da máquina. A biblioteca de ferramentas CAM descreve o cortador pretendido; o pós-processador determina se, e como, o programa expressa solicitações de troca de ferramenta para um ambiente de controle específico.

Essa distinção é essencial para a prontidão do ATC (Trocador Automático de Ferramentas). Um número de ferramenta com aparência válida no CAM não prova que a definição da máquina ou o pós-processador selecionado produzirá uma instrução de troca de ferramenta que a máquina consiga interpretar. Da mesma forma, uma simulação pode ajudar a revelar certos erros de planejamento, mas não pode verificar o suporte físico, a posição carregada no magazine, a folga, o status do corretor ou o comportamento de recuperação.
Antes de confiar em trocas automáticas de ferramenta, confirme se o fabricante da máquina documenta:
-
A definição da máquina ou a configuração necessária para trabalhos com múltiplas ferramentas
-
O caminho do pós-processador suportado ou o fluxo de trabalho de saída NC aprovado
-
Como os números das ferramentas devem aparecer no programa postado
-
Como o controlador associa um número solicitado a uma posição física no magazine ou rack
-
Como os corretores de comprimento de ferramenta ou referências equivalentes são estabelecidos
-
Como inspecionar a lista de ferramentas antes da usinagem
-
O que fazer quando uma ferramenta solicitada não está disponível, foi carregada incorretamente ou não foi capturada corretamente
-
O procedimento de recuperação documentado após um trabalho interrompido ou falha na troca
Não invente código G, comandos, sequências de macro, nomes de post, locais de menu ou alegações de formato de arquivo quando a documentação da máquina não os fornecer. A pergunta correta não é “Meu pacote CAM pode emitir um número de ferramenta?”, mas sim “Meu CAM, post, controle, tabela de ferramentas da máquina e magazine físico selecionados podem executar e verificar esta sequência exata de ferramentas de acordo com a documentação do fabricante da máquina?”
Execute um teste de prontidão sem corte
Comece com uma verificação de identidade com a máquina desligada. Confirme se a ferramenta física, o suporte, a etiqueta, a posição pretendida no magazine, o registro no CAM, o número da ferramenta e o programa postado representam o mesmo conjunto. Verifique se o envelope de trabalho, a fixação, o comprimento da ferramenta, a altura do dispositivo e a área do magazine são adequados para a sequência pretendida, conforme a documentação da máquina.
Em seguida, use apenas o processo de verificação aprovado pelo fabricante para a máquina específica. Não invente movimentos de teste a seco (dry-run), valores de folga, compensações ou etapas de controle com base em um sistema ATC diferente. A documentação da Avid ilustra por que a configuração específica do modelo importa: sua configuração de ATC inclui detalhes do magazine, comportamento de troca de ferramentas, locais de compartimentos específicos da máquina e requisitos de entrada e saída. Esses controles não devem ser assumidos como padrão para outra máquina.
Após a verificação aprovada sem corte, use um trabalho de sacrifício ou uma sobra de material representativa, em vez de executar imediatamente uma peça de alto valor. Mantenha a primeira operação simples o suficiente para inspecionar a sequência de ferramentas esperada, o resultado do corte, a fixação e qualquer comportamento que difira do fluxo de trabalho documentado.
Uma simulação bem-sucedida ou verificação a seco é uma evidência útil, mas não é uma garantia de usinagem segura ou de uma peça aceita. Você ainda precisa de supervisão ativa, fixação segura, suporte de ferramenta correto, controle de cavacos e poeira, equipamento de proteção individual apropriado e um procedimento claro de parada. A troca automática de ferramentas não autoriza a operação CNC sem supervisão.
Decida se o fluxo de trabalho está pronto
Classifique o fluxo de trabalho com base em evidências, não em confiança.
A evidência mínima é direta: a fresa que você carrega deve ser a fresa que o CAM planejou, o número solicitado na saída NC deve ser o número que a máquina reconhece, a estação carregada deve corresponder à atribuição pretendida e o fabricante da máquina deve documentar o fluxo de trabalho de correção, verificação e recuperação.
Para uma fonte exata de fresas, a coleção TwoTrees CNC router bits pode ajudá-lo a identificar as categorias de fresas disponíveis. Pertencer à coleção por si só não prova que uma fresa cabe em um suporte, magazine ATC, pinça, fuso ou máquina específica. Verifique as especificações individuais do produto e os limites de suporte de ferramenta da máquina antes de adicionar qualquer fresa a uma troca automática de ferramentas.
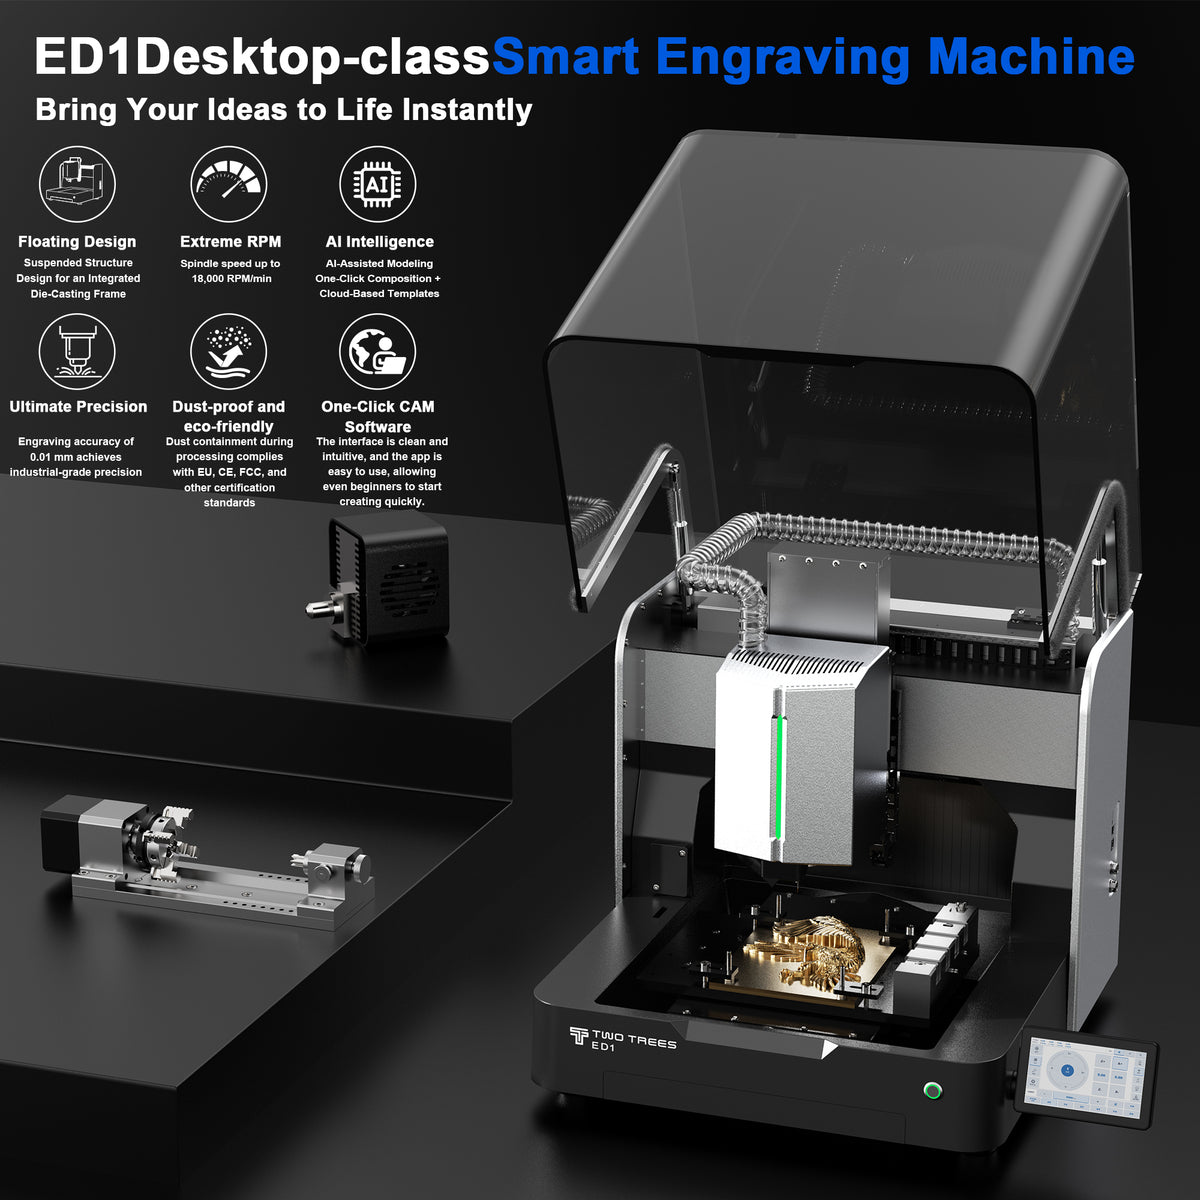
A TwoTrees ED1 enclosed desktop CNC é anunciada como um CNC de mesa fechado com trocador automático de ferramentas, capacidade para cinco ferramentas e WeCarver CAM. Essas declarações na página do produto não documentam o fluxo de trabalho completo de biblioteca de ferramentas, pós-processador, número de ferramenta, correção ou recuperação de falha na troca necessária para esta auditoria. Se você estiver considerando a ED1, peça à TwoTrees a documentação por escrito atual cobrindo a interface do suporte de ferramenta, mapeamento de número de ferramenta, caminho de CAM/post suportado, fluxo de trabalho de comprimento de ferramenta, atribuição de magazine e processo de recuperação antes de fazer o pedido.


